

معدات البثق الشخصي
قد تتكون الملفات الشخصية من مادة واحدة أو مواد متعددة. تستخدم ملفات تعريف المواد الفردية آلة بثق واحدة بينما تتطلب ملفات تخصيص المواد المتعددة أكثر من جهاز بثق واحد لتغذية المواد في قالب مركزي. يمكن لهذه العمليات الاستفادة من بثق برغي واحد أو برغي مزدوج. تركز آلات البرغي المفردة على المواد المكببة أو التطبيقات التي تتطلب خلطًا أقل واقعية. عادةً ما تركز أدوات البثق المزدوجة اللولبية على المواد المسحوقة أو عند الحاجة إلى خلط أكثر كثافة. يمكن أن تكون هذه الطارد من مجموعة متنوعة من الأحجام من بضعة جنيهات في الساعة من الإخراج إلى آلاف الجنيهات في الساعة حسب الإنتاج.
المشارك النتوء
تسمى البثقات الثانوية "البثق المشترك" ويمكن أن تكون أيضًا متنوعة الأحجام ولكنها عادةً ما تقع في اتجاه الطرف الأصغر من الطيف وتكون عادة أصغر من بثق المعالجة الرئيسية. عدد البثق المشترك المستخدم محدود فقط بالمساحة في خط المعالجة. بعض العمليات يمكن أن تغش من خلال استخدام نفس الطارد المشارك لمتطلبات التطبيق المتعددة (طالما أن المواد المطلوبة متطابقة ، يمكن استخدام الطارد المشترك لأكثر من موقع واحد) (مثال على ذلك خطوط على السطح الخارجي لقش الشرب إذا كانت الشرائط متماثلة اللون ، فيمكن استخدام جهاز واحد لجميع الشرائح). يمكن تركيب أجهزة بثق على الأرض أو تعليقها على رأس القالب حسب الحاجة.
يموت الأدوات
تعتبر أدوات القوالب خاصة بالتطبيق ويمكن أن تكون صفيحة معدنية بسيطة بها فتحة لتدفق المواد من خلالها ، أو علاقة مكونات متعددة معقدة مصممة لخصائص التدفق المتقدمة والتحجيم الدقيق. يتم تثبيت يموت إما على الطارد الرئيسي مباشرة مع ربط بثق مشترك في ذلك ، أو يموت على حامل الكلمة مع بثق الأنابيب إلى ذلك. يتم توجيه الأدوات يموت في واحد من اتجاهين يتعلق الطارد الرئيسي. الاتجاهات هي "مضمنة" و "crosshead". تستخدم العملية المضمنة تدفقًا يتبع اتجاه الطارد ويتم توصيل القالب بالتدفق في اتجاه العملية. تستخدم عملية التقاطع المتقاطع تدفقًا بزاوية لتدفق الطارد. لقذف الملف الشخصي سيكون ذلك بزاوية تسعين درجة للتدفق. (عمليات التقاطع مطلوبة من أجل أي منتج يتطلب إدخال مكون في البثق للطلاء. مثل الأسلاك والمنتجات المسننة ، إلخ.
معدات المصب
يتم فصل المعدات المصب إلى ثلاثة مجالات من العملية: 1) التبريد / التحجيم ، 2) سحب ، 3) قطع / لفائف / الإقلاع. فيما يلي الأساليب الرئيسية للمعدات لتحقيق هذه المتطلبات العملية.
معدات التبريد / التحجيم
يجب تبريد الجزء للحفاظ على الشكل المطلوب. هذه المعدات تندرج في بضع فئات فرعية. بعض العمليات تتطلب الحد الأدنى من التأثير للعمل. يحتاج البعض الآخر إلى تفاعل مكثف في هذه المرحلة لتحقيق المنتج المطلوب. تنقسم معدات التبريد / التحجيم إلى عدة أنواع:
تبريد الهواء
تبريد المياه
تبريد المياه وتحجيم فراغ
معدات التبريد

تبريد الهواء
إن استخدام الهواء لتبريد الأجزاء موجود منذ فترة طويلة. اليوم ، نادراً ما يتم استخدامه لأنه غير فعال ويتطلب عادة سرعات عملية أبطأ. لكن هذا النمط من العمليات عادة ما يكون غير مكلف للغاية ، لذا فإنه في فترات التشغيل القصيرة والإعداد السريع ، لا يزال يتم استخدامه بشكل فعال. أنها لا تتطلب الأدوات باهظة الثمن للعمل بشكل فعال سواء. تستخدم بعض المعالجات المشابك البسيطة والأسلاك المثنية لتثبيت المنتج بالشكل الصحيح. إن Air Cooling Rack هو إطار بسيط ، عادةً ما يكون به مراوح تبريد ، ولوحات وألواح بسيطة لتركيب الرقص والأصابع لدفع الجزء والاحتفاظ به بالشكل المطلوب.
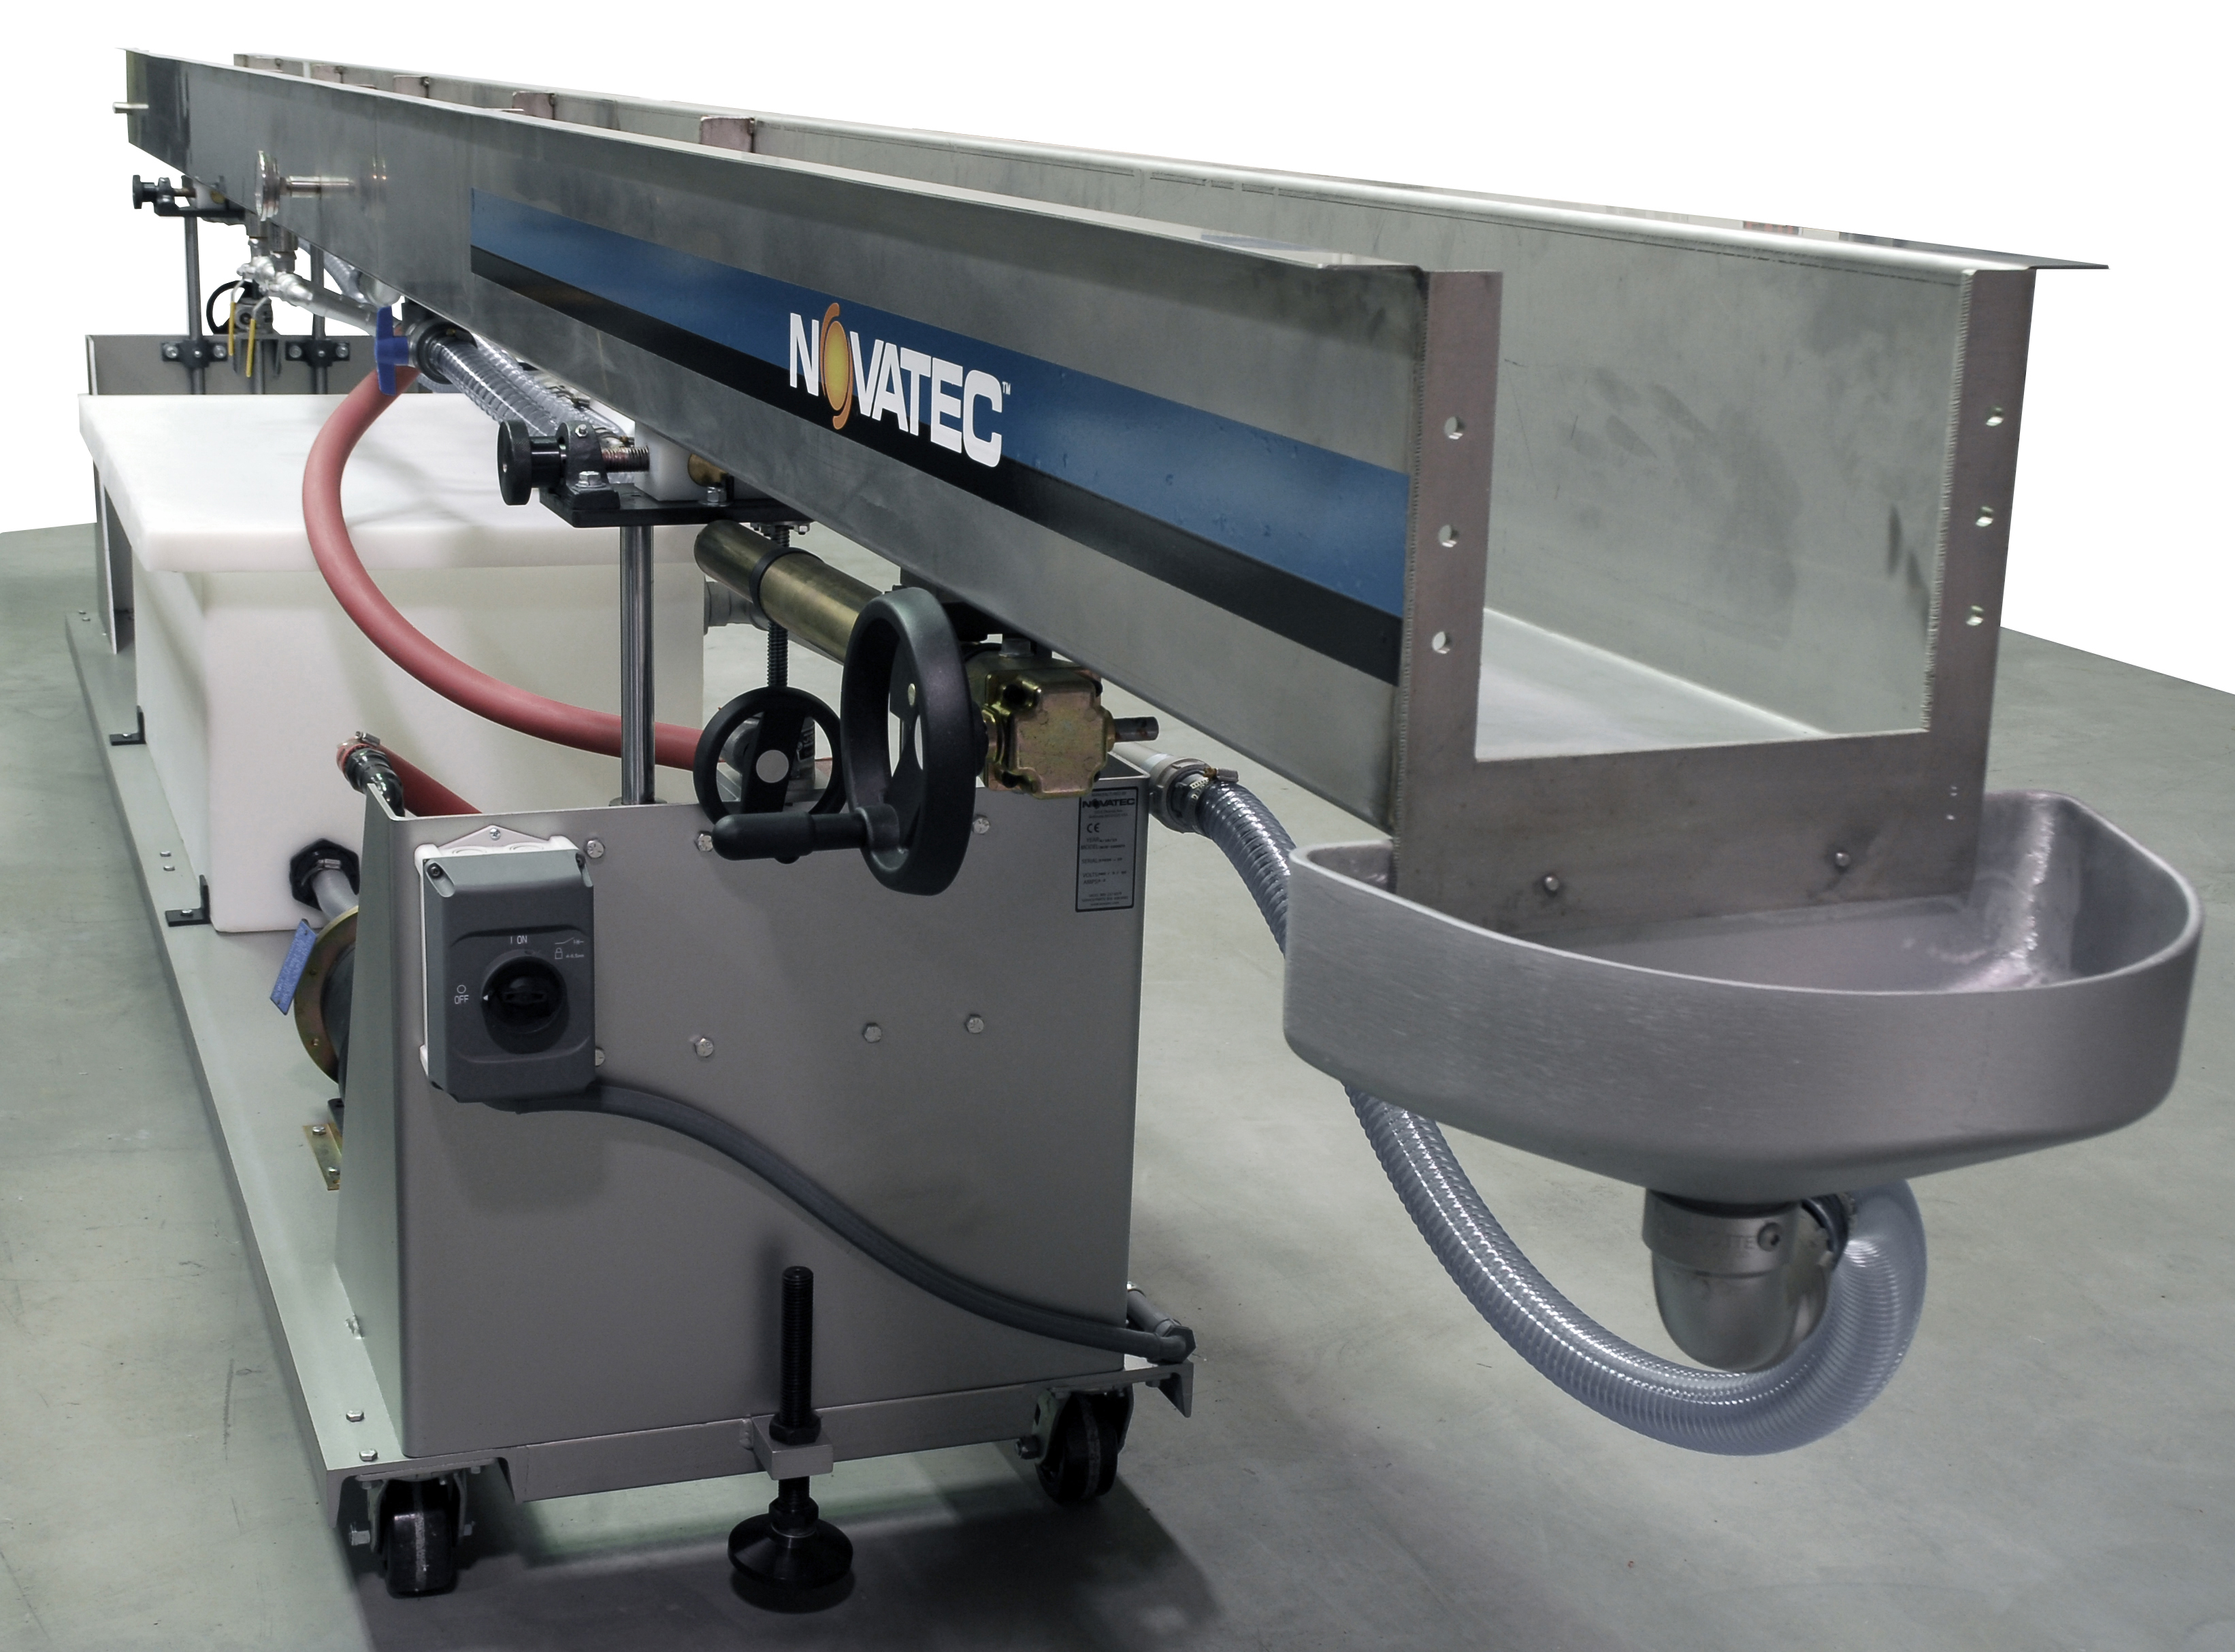
خزان تبريد المياه
يتطلب خزان التبريد توفير مياه التبريد. يمكن القيام بذلك بعدة طرق. إما الاستغناء مباشرة إلى الخزان من مياه النباتات أو نظام المياه المبردة. يمكن أن يستخدم هذا نوعين من أنظمة التبريد: 1) مدخل / مخرج بسيط للمياه من خلال العملية دون إعادة تدوير في الخزان ، 2) نظام إعادة تدوير لتقليل استهلاك المياه من المصنع. يمكن أن يستخدم نظام إعادة الدوران مبادل حراري لإنشاء فصل للمياه عن النظام المركزي أو عدم وجود مبادل حراري ، ويختلط ماء العملية مع الماء البارد. ثم يتم غسل ماء التبريد عبر المنتج حيث يتم سحبه عبر الخزان. عادة ما يتم تثبيت نوع من الدعم داخل الخزان للاحتفاظ بالجزء أثناء تبريده بواسطة الماء. يتم رش الماء من الجزء من اتجاهات متعددة للمساعدة في توحيد التبريد أو يتم غمر الخزان بالماء بحيث يتم غمر الجزء في الماء أثناء مروره عبر الخزان. توفر خزانات الرش عمومًا تبريدًا أكثر كفاءة مع التكلفة الإضافية وصيانة فوهات الرش. بشكل عام ، يلزم وجود أكثر من خزان تبريد لضمان تبريد الجزء بما فيه الكفاية والحفاظ على ثبات الأبعاد بمجرد ترك الخزان الأخير في الخط. قد تتطلب متطلبات التبريد للخط من 5 أقدام إلى 250 قدمًا أو أكثر من التبريد لتحقيق منتج جيد.

خزان تبريد المياه / فراغ التحجيم
خزان التحجيم هو في الأساس خزان تبريد مع القدرة على تغيير حجم المنتج في هذه العملية. تتم عملية التحجيم هذه بمساعدة عملية تفريغ تقدم المنتج إلى تغيير في الغلاف الجوي في الخزان للمساعدة في الحفاظ على المجوفة ، الدائرية ، سماكة الجدار ، والتحجيم الحقيقي. تتم عملية التحجيم في جسم دبابة مغلق قوي بما يكفي لعدم الانهيار تحت فراغ عالي أو عن طريق توصيل مصدر الفراغ مباشرة بالأدوات من خلال مشعب مع نقاط اتصال متعددة. مع إضافة مضخة فراغ والسباكة المطلوبة ، يتم الحفاظ على جو ثابت في الخزان. يتم التحجيم باستخدام أدوات المعايرة المرتبطة المثبتة في الخزان أو قبله. يتطلب الحفاظ على الفراغ إلى مستوى ثابت أختام جيدة عن طريق أدوات المعايرة ، وختم نهاية التفريغ ، وأختام الغطاء ، إلخ. في بعض الأحيان يتم تقديم ذلك بمساعدة غرفة مانعة للتسرب على طرفي الخزان أو كلاهما. تعتمد أطوال تحجيم الخزان على متطلبات المعالجة وقد يكون طول الفراغ جزءًا صغيرًا من طول الخزان أو قد يتطلب خزانات متعددة في خط لتحقيق الوقت تحت التفريغ لهذه العملية.

جدول معايرة مياه التبريد
جدول معايرة مياه التبريد
تكوين تغيير حجم مياه التبريد البديل هو جدول التحجيم / المعايرة.
إن جدول التحجيم أو المعايرة هو قطعة من المعدات بدون جسم خزان المياه. مكونات الفراغ والماء موجودة وتستخدم فتحات متعددة مع المنافذ الصمامية للاتصال بمجموعة أدوات وجسم الخزان الموجود أعلى الطاولة. هذه الاتصالات تسمح لمجموعة واسعة من الأدوات وتكوينات الخزان لاستخدامها. يُطلق على هذا النوع من العمليات أحيانًا "رطب / جاف" لأنه يتيح لك استخدام أو عدم استخدام المياه في تكوينات الأدوات. عادةً ما يتم تشغيل ملفات تعريف النوافذ الكبيرة على هذا النوع من المعدات لأن الوقت اللازم لضبط / إزالة الأدوات من الخزان لكل جزء كبير للغاية. إذا كانت الأدوات مثبتة في خزان مخصص يمكن وضعها على سطح الطاولة بسرعة ، فهي أكثر كفاءة بكثير. هذا النوع من المعدات عادة ما يكون أغلى بكثير من الخزان ، لذا فهو ليس خيارًا جيدًا للمعالج العام.

حزام بولير
سحب
معظم عمليات البثق تتطلب مجتذب لمعالجة المنتج بشكل فعال. الاستثناءات هي منتجات truded. إن المنتجات التي يتم سحقها بشكل فعال تدفع المنتج خلال مكونات المصب. ومع ذلك ، فإن التوازن لا يملك السلامة الهيكلية المادية للقيام بذلك. إذا كنت تفكر في وضع حبل في يدك ومحاولة إعطاء شخص آخر نهاية الحبل ، فستخرجها من يدك وترسلها باتجاه الشخص الآخر. إذا كان هذا الشخص لا يتفاعل ، ماذا يحدث؟ ينحني الحبل بسرعة نحو الأرض ويتراكم عند قدميك. النتوءات هي بنفس الطريقة. نظرًا لأنهم عادةً ما لا يكونون جامدين بدرجة كافية في حالة منصهرة لدفع ثقلهم ، هناك حاجة إلى يد مساعدة. كان الشخص الآخر يمد يده ويدرك الحبل ويسحبه باتجاه نفسه. لإبقاء الحبل بعيدًا عن الأرض ، يحتاج الشخص إلى الحفاظ على التوتر على الحبل. إذا تحركوا بعيدًا عنك ، فإن القوة اللازمة لسحب الحبل مع إبقائه بعيدًا عن الأرض تتطلب المزيد من القوة. لذلك للحفاظ على سير العملية ، تتطلب البثق بعض المساعدة من مجتذب للحفاظ على التوتر في العملية. يمر المنتج بمرحلة التبريد حتى يصبح باردا بدرجة كافية لسحبه دون كسر الويب. كلما زاد طول التبريد وطول طول أدوات المعايرة ، زادت قوة السحب المطلوبة للحفاظ على العملية. دقة سحب السرعة أمر بالغ الأهمية أيضا. المنتج يترك الطارد في جنيه معين في الساعة. هذا يعادل سرعة خطية معينة بناءً على وزن المنتج. يجب الحفاظ على هذه السرعة بدقة أو أن وزن المنتج و / أو جودته سيختلفان وقد يتسبب في عدم توفر المنتج.
يتم تصميم الجرار في مجموعة متنوعة من الأنواع لتناسب متطلبات العملية. بعض هذه: 1) حزام - التطبيقات العامة ومتطلبات القوة المنخفضة إلى المتوسطة ، 2) cleated - قوة سحب أعلى وأجزاء مع الأشكال التي سيتم تشويهها في حزام طبيعي. يمكن احاطة المرابط لتناسب نتوءات المنتج ، 3) العجلة - غير مكلفة وسهلة الاستخدام ولكن قد يتم استجواب دقة بسبب انزلاق العجلات ونوع محرك السيارات المستخدمة.
انظر التفاصيل حول 2 "إلى 6" ساحبات لسحب التشكيلات الجانبية البلاستيكية

يطير سكين القاطع
قطع / لفائف / خلع
بعد أن يكون المنتج في المجتذب ، يجب تبريده بما يكفي للعمل معه لوضع اللمسات الأخيرة عليه. يتم الآن قطع بعض المنتجات إلى الطول. يتم لف بعض تفقد. يتم تخزينها على بعض بكرات من نوع ما. كل منتج له متطلباته الخاصة للتشطيب.
القواطع
يمكن قطع بعض المنتجات بشفرة بسيطة. يتم تشغيل الجزء عادةً من خلال مجموعة جلبة للحفاظ على توجّهه وللمساعدة في خفض الجودة والتحمل. أثناء تحرك المنتج خلال البطانات ، يتم تنشيط الشفرة. هذا عادة ما يكون ذراعًا دوّارًا أو عجلة يتم تثبيت الشفرة عليها. يتم إحضار الشفرة من خلال المنتج لتقطيعها كما هو مطلوب. نوع الشفرة ، التكوين ، زاوية الهجوم ، حجم الجلبة ، المسافة بين البطانات لتنقل الشفرة ، وأكثر من ذلك بكثير ستحدد جودة المنتج المقطوع وتحمله. ستعمل العديد من أدوات القطع في أوضاع متعددة للسماح للمعالج باستخدامها في مجموعة متنوعة من المنتجات. هناك نوعان من أوضاع القطع - حسب الطلب - (وهذا يعني أن القاطعة يتم تنشيطها من إشارة وكل مرة تكون هناك حاجة للقطع ، فإن ذراع شفرة القطع تدور عبر المنتج والمنتج بقطع واحد. يمكن أن يتم التشغيل عبر جهاز ضبط الوقت ، مستشعر بصري ، مفتاح العلم المادي ، عجلة التشفير ، إلخ). مستمر - (يستخدم هذا النوع المقطوع ذراع الشفرة التي تدور بسرعة متواصلة ويتم نقل المنتج من خلال البطانات بمعدل ثابت لتحقيق طول مقطوع. وعادة ما يتم استخدامه لأجزاء قصيرة للغاية أو بسرعات عالية للغاية. يمكن استخدام شفرات متعددة على الذراع / العجلة لتحقيق معدل قطع أعلى إذا لزم الأمر).
يمكن تشغيل هذه القواطع بعدة طرق. ستعمل بعض قواطع الطراز القديم مع القابض الذي يقلب النصل خلال الجزء. يستخدم البعض محركات التيار المتردد المباشر لتدوير ذراع الشفرة. تستخدم القواطع الحديثة عادة محركات مؤازرة مع أو بدون مخفضات ترسية لقطع المنتج.
تستخدم ماكينات القطع الأخرى شفرة نمط المقصلة المتصلة بأسطوانات الهواء أو المحركات. يستخدم هذا للمنتجات التي تتطلب أكثر من قاطعة نمط نصل موصوفة أعلاه وتتطلب تقطيعًا بدون رقاقة.
احصل على تفاصيل عن القواطع لأقطار "من 5 إلى 5" ، ولمحات تصل إلى 4.5 "× 7.5"

حتى قص المنشار
مناشير
لن يتم قطع بعض المنتجات باستخدام قواطع بأسلوب الشفرة الموصوفة أعلاه وتتطلب منشارًا ذا شفرات دوارة. عادة ما تكون المناشير مطلوبة من أجل المنتجات السميكة والصلبة (أشكال الجدران الثقيلة ، الأنابيب ، المواد الصلبة مثل RPVC ، أو المواد المعرضة للتشقق بقطع الشفرة). مناشير متوفرة في عدد قليل من التكوينات المختلفة. لاستخدامها تمشيا مع العملية ، تتطلب المناشير طاولة سفر. يسمح ذلك لدورة القطع بعدم مقاطعة الحركة الأمامية للمنتج أثناء العملية.
هناك نوعان من المناشير المتحركة:
1) هوائي - وهذا يتطلب استخدام اسطوانات الهواء المضغوط "للمساعدة" في حركة الجدول عبر المنتج المحاصرين بين الجدول والمشابك.
2) المؤازرة - هذا هو النمط الأكثر شعبية اليوم ويستخدم محرك مؤازر وآلية لتحريك الطاولة (يمكن أن تكون هذه الآلية عبارة عن حزام ، لولب كروي ، إلخ). حركة طاولة المؤازرة أكثر دقة لأنها لا تتطلب تثبيت المنتج لتحريك الجدول.
تُرى عدة أنماط من المناشير في عمليات البثق:
1) Up-cut - هذه هي المناشير الأكثر استخدامًا على نطاق واسع. انتقلت الشفرة من أسفل المنتج لأعلى خلاله أثناء القطع. النصل لهم يعود تحت المنتج. هذا النمط يتطلب آلية المشبك للعمل بشكل صحيح. قبل بدء دورة القطع ، يحبس المشبك المنتج على الطاولة. هذا الإجراء مطلوب لأن الشفرة سترفع المنتج بخلاف ذلك أثناء القطع مما قد يؤدي إلى انخفاض جودة ودقة القطع. تقتصر المناشير العلوية فقط على قطر الشفرة الذي سيتم احتواؤه تحت الطاولة.
2) Crosscut - يستخدم هذا النمط عادةً عندما يكون المنتج أوسع من المنشار upcut العادي الذي يمكن التعامل معه. (يتطلب وجود شفرة كبيرة في القطر بحيث لا يتم احتواؤها أسفل الطاولة عند ارتفاع خط الوسط المطلوب للخط). هناك أنواع قليلة من المناشير المتقاطعة قيد الاستخدام. يستخدم البعض شفرة تبدأ تحت سطح الطاولة وتتحرك الشفرة لأعلى ثم عبرها. يمكن لهذا النمط إما أن يظهر النصل ويمر عبر المنتج ثم يعود عبر المنتج أو يمكن للنصل أن يعبر المنتج ويتحرك لأسفل أسفل الجدول للعودة. يستخدم البعض شفرة موجودة فوق سطح الطاولة وببساطة تنتقل عبر المنتج.
3) Downcut / Chop - عادة ما تستخدم هذه المناشير شفرات أصغر وقدرة أصغر.

المنشار الكوكبي
قواطع كوكبية / مناشير
يمكن لبعض المنتجات المستديرة استخدام قواطع / مناشير الكواكب. تستخدم هذه الأداة أداة القطع التي تدور حول السطح الخارجي للمنتج وتقطيعها باستخدام مجموعة متنوعة من أدوات القطع: 1) أداة نمط المخرطة - يتم تثبيت قطعة قطع صغيرة في الرأس الدوار وإزالة المواد كما أنها تشبه قطع المخرطة . 2) شفرة المنشار - سيكون لدى البعض محرك منشار مثبت على الرأس الدوار بشفرة مسننة. هذا أيضا يزيل المواد كما يقطع. 3) عجلة القطع - يستخدم هذا النمط عجلة قطع تشبه قاطعة البيتزا ويتم غمرها في المنتج وتعمل على فصل المنتج أثناء تحركه أعمق داخل المنتج. لا يتم إنشاء شرائح باستخدام هذا النمط وهي النوع المفضل لهذا النقص في الرقائق للتعامل معها. الجانب السلبي لاستخدام هذه الأنواع من المناشير هو تكلفة الجهاز وشرط الاهتمام المستمر و "التغيير والتبديل" للحفاظ عليها قطع جيدا.

خلع ناقل
الناقلون
من المعتاد أن يكون هناك نوع من الناقل لنقل الأجزاء بعد قطعها بالمنشار أو القاطع إلى مكان تعبئتها. بخلاف ذلك ، نظرًا لأن الأجزاء لم تعد تُدفع أو تُسحب ، فإنها ستعود احتياطيًا إلى القاطع أو المنشار وتسبب مشاكل. هذه تستخدم عادة على منتجات أكثر مرونة. هذا بشكل عام ناقل بسيط للغاية يعمل بشكل أسرع قليلاً من سرعة خط الجزء.

كويليس كويلر
ويندر / Coiler
بالنسبة للأجزاء الصغيرة أو المرنة ، غالبًا ما يكون من المستحسن تبريد أو لف الجزء لتخزينه حتى يمكن إجراء عملية ثانوية. تباع بعض المنتجات في هذا التكوين للعميل لتطبيق العملية الثانوية. هناك نوعان من الآلات المستخدمة هنا. اللفائف واللفائف: 1) اللفائف - اللف تستخدم آلة مع مجموعة مغزل عادة ما تكون قابلة للتوسيع ويتم لف المنتج مباشرة على هذه اللفافات. أثناء عملية اللف يتم وضع اللوالب في تكوينها الموسع بالكامل لللف. عندما يتم لف الطول الصحيح ، تنهار الملفات مما يسمح بإزالة المنتج. اللفافات - اللف يشبه اللف إلا أن هناك بكرة / بكرة حامل مثبتة على اللفاف على عمود مفرد متصل بقيادة بكرة / بكرة.
اللفافات / اللفائف متوفرة في مجموعة متنوعة من التكوينات بدءًا من التكوينات البسيطة جدًا مع محطة واحدة إلى محطة مزدوجة تلقائية تمامًا مع قطع ونقل وتغليف أوتوماتيكي. عادةً ما تكون الآلات ذات المحطة الواحدة مشغولة يدويًا (يقوم المشغل بتركيب بكرة التخزين أو توصيل المنتج على مغزل لفائف. عندما يتم الانتهاء من التفاف الطول المحدد المطلوب ، يقوم المشغل بقص المنتج أو إزالة الملفات أو التخزين المؤقت وبدء التشغيل العملية مرة أخرى. يمكن تشغيل آلات المحطة المزدوجة يدويًا كعمود مفرد ، أو أن يكون لها مجموعة متنوعة من مستويات الأتمتة حتى السيارات الكاملة حيث يتعين على المشغل فقط تثبيت بكرات جديدة وإزالة المنتج النهائي.